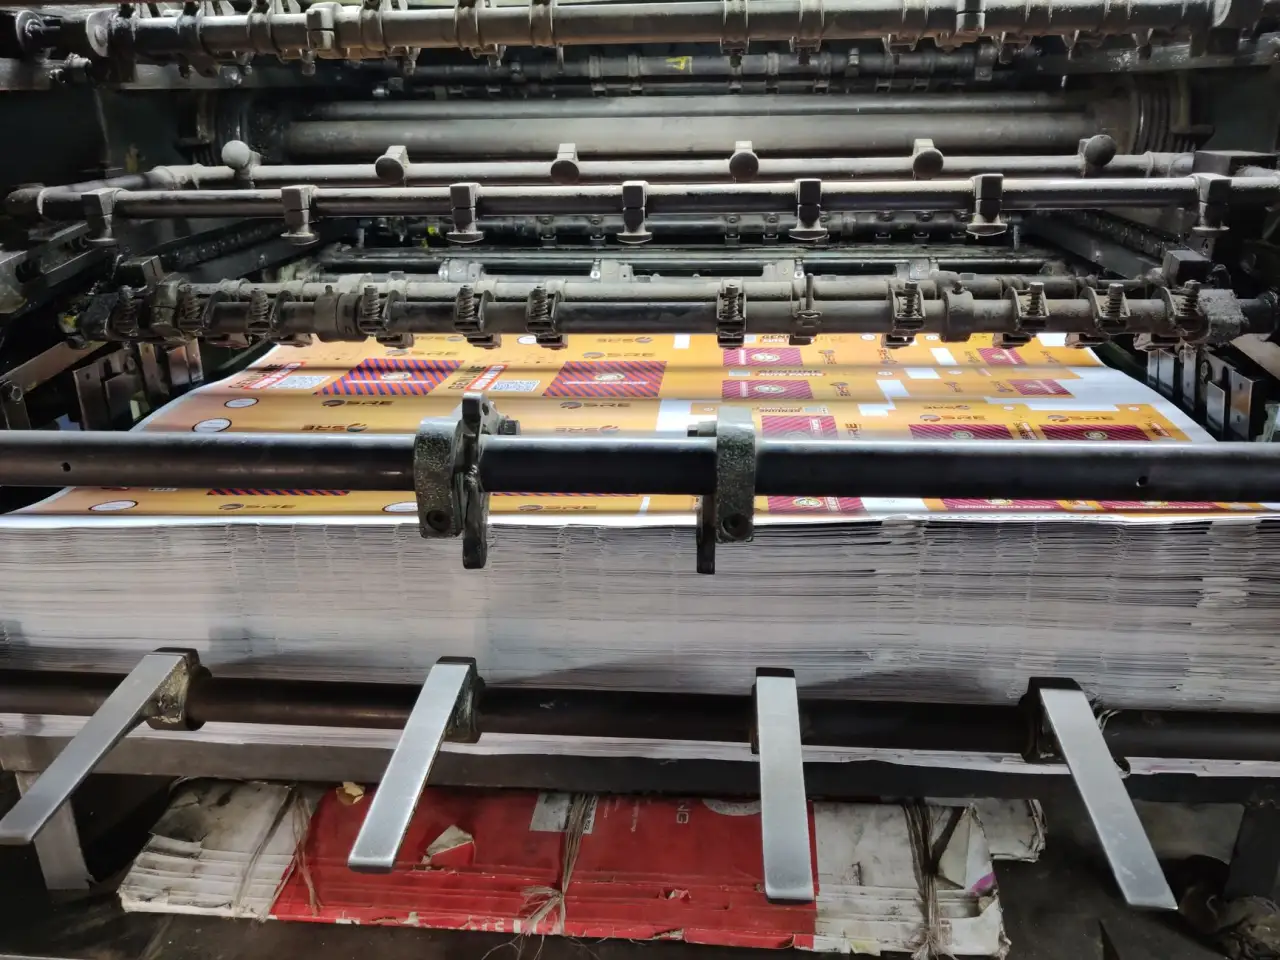
在金属包装行业,印刷附着力是衡量铁罐外观质量与使用寿命的核心指标之一。尤其对于海南马口铁盒定制需求集中的食品、茶叶、礼品及电子产品领域,附着力不足会导致运输摩擦掉漆、高温高湿环境下起泡脱落,直接影响品牌形象与产品防护性能。作为深耕海南铁罐生产厂家领域的技术团队,我们结合产线实测数据,对附着力的关键控制点做一次系统梳理。
附着力失效的根源:从表面能到固化曲线
马口铁基材表面的氧化膜与油污层是附着力的头号敌人。行业内常以达因笔测试表面张力,合格涂装前基材表面能应达到38-42 dyn/cm。若前处理水洗段电导率超过50 μS/cm,残留离子会形成弱边界层,附着力等级直接从GB/T 9286的0级跌至2-3级。另一个容易被忽视的因素是固化不足——当烘烤温度低于180℃或线速过快导致PMT(峰值金属温度)未达232℃时,内涂层交联密度不够,后续印刷油墨与光油层间附着力必然衰减。
关键工艺参数与检测方法
控制附着力需抓住三个工艺窗口:
- 前处理段:碱洗浓度控制在1.5%-2.5%,漂洗水pH值维持在6.5-7.5,确保基材无油膜残留;
- 涂料与油墨匹配:底油干膜量建议3-5 g/m²,面漆与光油需选择同一树脂体系(如环氧氨基或聚酯氨基),避免层间极性差异过大;
- 固化窗口:食品铁盒与茶叶罐用内涂料通常要求PMT 200-210℃保持10-12分钟,外印光油PMT 190-200℃保持8-10分钟,具体需结合炉温曲线实测调整。
检测端除常规划格法外,建议增加杯突附着力测试(GB/T 9753)与沸水煮30分钟后的附着力复测,后者对礼品铁盒、电子产品铁盒的耐候性验证尤为关键。我们曾在某批次电子产品铁盒订单中发现,常温划格0级的产品在沸水测试后边缘出现2级剥离,追溯原因是光油中硅助剂过量迁移至界面层。
面向应用场景的实践建议
不同品类对附着力的侧重要求存在差异。食品铁盒与茶叶罐需优先关注内涂层的耐腐蚀附着力,建议每批次做5%盐水浸泡72小时抽检;礼品铁盒侧重外印耐磨与套印精度,光油表面达因值应保持在34 dyn/cm以上以保证烫金、丝印二次加工附着力;电子产品铁盒则需兼顾电磁屏蔽涂层与印刷层的兼容性,金属包装定制时建议在打样阶段完成百格+3M胶带拉拔双重验证。
海南泰新包装在产线配置了在线达因值抽检与炉温跟踪仪,对每批次马口铁盒定制订单建立附着力数据档案,确保从基材入库到成品出货的全流程可追溯。金属包装的附着力控制没有捷径,靠的是前处理、涂料匹配与固化曲线三者的精细化协同。把检测做在打样之前,把参数锁在产线之上,才是稳定交付的根本。
关键词:海南马口铁盒定制,海南铁罐生产厂家,马口铁盒,铁罐,食品铁盒,茶叶罐,礼品铁盒,电子产品铁盒,金属包装定制